
« Quelle épaisseur de coating ai-je réellement déposée ? L’écart entre comprimés est-il maîtrisé ? Puis-je arrêter le cycle au bon moment ? » Trois questions qui se posent, et se tranchent, pendant le coating.
La tomographie optique cohérente, ou OCT, y répond dans le tambour : une image en coupe du coating, à l’échelle du micron, sur un comprimé qui continue de tourner. La coupe au microscope reste la référence.
Où on la rencontre : coating de comprimés, revêtements fonctionnels, rugosité d’une surface.
L’essentiel en quatre points
- Rend une coupe du matériau sans le couper : l’épaisseur du coating se lit sur la coupe, en microns.
- Mesure géométrique directe : un chemin optique, converti en épaisseur par l’indice de réfraction du coating. Aucun modèle chimiométrique.
- Sans contact et sans marquage, à distance de travail fixe : c’est la principale contrainte d’installation.
- Référentiels : en pharma, Ph. Eur. 5.24 cite l’OCT ; pour la rugosité, ISO 21920-2 et 21920-3.
Le principe de la mesure
Interférométrie en lumière blanche : chaque interface dans la matière renvoie un écho, situé à sa profondeur exacte. En déplaçant le faisceau, on empile ces profils en une image en coupe, comme une échographie faite avec de la lumière.
Où l’instrument se pose
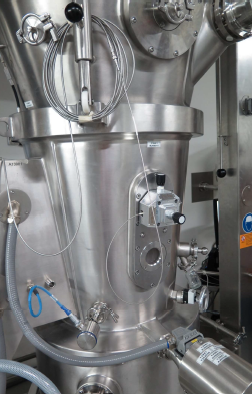
Applications typiques
Épaisseur de coating
Épaisseur du coating et sa dispersion entre comprimés, pendant le cycle.
Structure interne
Couches empilées, interfaces, défauts sous la surface, lus sur la coupe.
Arrêt sur épaisseur
Suivre la croissance du coating et arrêter le cycle sur une épaisseur atteinte.
Un cas réel
Un enrobage piloté au gain de masse, puis à l’épaisseur mesurée en tambour.
Trois points demandent de la prudence, traités plus bas : la distance de travail, les revêtements pigmentés et les cadences annoncées.
Carte d’identité de la technique
| Critère | Tomographie OCT |
|---|---|
| Ce que la mesure voit | Une coupe du matériau sans le couper, par interférométrie en lumière faiblement cohérente. Épaisseur de coating et rugosité, comprimé par comprimé. |
| Sélectivité | Sans objet : la grandeur est géométrique. Deux formulations de coating d’égale épaisseur sont indiscernables. |
| Ce qui interfère | Le dioxyde de titane et les oxydes de fer diffusent la lumière au point de rendre l’interface coating-noyau indétectable. Et la distance entre la tête et le comprimé fait dériver l’échelle de profondeur. |
| Présentation de l’échantillon | Sans contact, en turbine, sur des comprimés en mouvement. Les 100 à 200 premiers microns sous la surface. |
| Ce que le modèle demande | Rien pour l’épaisseur d’un coating non pigmenté : la grandeur sort de la géométrie. Un modèle et des références pour la morphologie interne, ou pour la voie de contournement sur coating pigmenté. |
| Référentiels | En pharma : aucun chapitre ne lui est consacré en propre ; Ph. Eur. 5.24 nomme l’OCT parmi les méthodes d’imagerie tridimensionnelle. Hors pharma : ISO 21920-2 et ISO 21920-3 pour la rugosité ; pour une épaisseur, la méthode se valide contre la méthode de référence de votre laboratoire. |
Une mesure géométrique directe, et ce que cela change
C’est une mesure géométrique directe. L’instrument rend un chemin optique, converti en épaisseur physique par l’indice de réfraction du coating. Il n’y a aucun modèle chimiométrique à construire, à valider ni à maintenir. Pas de plan d’expérience, pas de campagne d’échantillons de référence, pas de revalidation à chaque changement de lot d’excipient, pas de dérive de modèle à surveiller.
C’est le différenciateur central face aux approches spectroscopiques de la même problématique, qui répondent, elles, à une grandeur corrélée à l’épaisseur. Pourquoi certaines mesures demandent un modèle et d’autres non.
Cela ne veut pas dire « rien à faire ». Le coût d’entrée existe, il est simplement déplacé : il est dans la géométrie d’implantation, pas dans la calibration.
Le principe interférométrique, en détail
La matière est éclairée en lumière large bande, donc faiblement cohérente. Le faisceau est séparé en deux : une part va vers l’échantillon, l’autre vers un miroir de référence. La lumière qui revient de l’échantillon a été renvoyée par chaque interface rencontrée — la surface du coating, l’interface coating-noyau, les hétérogénéités internes. Ces échos n’interfèrent avec le trajet de référence que là où les deux chemins optiques ont une longueur voisine, à la longueur de cohérence près. Ce qui sort en un point est un profil de profondeur.
Ce que l’instrument rend réellement
| Grandeur | D’où elle sort dans l’image | Ce qu’elle ne dit pas |
|---|---|---|
| Épaisseur de revêtement, comprimé par comprimé | Distance entre l’écho de surface et l’écho de l’interface coating-noyau | Rien sur la composition du coating : deux formulations d’égale épaisseur sont indiscernables |
| Dispersion de cette épaisseur | Statistique sur des milliers de comprimés mesurés pendant le cycle | Rien sur l’uniformité à l’intérieur d’un comprimé au-delà des zones vues |
| Rugosité de surface | Variations locales de l’écho de surface | Rien sur l’adhérence ni sur les contraintes du coating |
| Descripteurs de morphologie interne | Structure de l’image sur les 100 à 200 µm sous la surface | Des descripteurs, à interpréter dans un contexte donné. Aucune grandeur normée |
La deuxième ligne est celle qui intéresse un process d’enrobage. Mesurer des milliers de comprimés pendant le cycle donne la dispersion de l’épaisseur, et non plus sa seule moyenne : l’uniformité entre comprimés se mesure pendant qu’elle se construit. Un critère de fin de cycle qui porte sur l’uniformité plutôt que sur la quantité pulvérisée.
Ce que le logiciel montre pendant le cycle
Deux traitements d’image coexistent selon que le coating est transparent ou pigmenté. Le choix entre les deux se fait sur la composition du coating.
Ce qu’une rugosité suppose
Une rugosité n’existe pas seule. Elle se définit par une longueur de base, une longueur d’évaluation et un filtre de coupure, et c’est ce triplet qui fixe la valeur lue, qu’on la nomme Ra, Rq ou Rz. Le cadre est celui d’ISO 21920-2 pour les paramètres et d’ISO 21920-3 pour les opérateurs de spécification ; ces deux normes ont remplacé le 20 décembre 2021 les ISO 4287 et 4288, retirées mais encore couramment citées.
Deux conséquences pratiques. Un même profil rend deux nombres selon le filtre appliqué : retirer l’ondulation abaisse la valeur. Et deux appareils qui ne déclarent pas leur convention ne se comparent pas, même lorsqu’ils affichent le même symbole.
La question à poser vient donc avant le chiffre : sous quelle convention, sur quelle longueur, avec quel filtre ? Une rugosité annoncée sans ces trois éléments n’est pas fausse — elle n’est simplement pas comparable, ni à une autre mesure, ni à une spécification.
Définitions des paramètres et choix des filtres : planche de métrologie de surface Carl Zeiss, 2011, d’après ISO 4287, ISO 4288 et ISO 3274. ISO 4287 et ISO 4288 ont été retirées le 20 décembre 2021 et remplacées par la série ISO 21920 : une rugosité citée aujourd’hui gagne à préciser sous quelle édition elle a été calculée.
Le facteur d’ingénierie qui décide des projets
La distance entre la tête de mesure et le comprimé décide, avant la résolution, la cadence ou le logiciel. Elle mérite d’être posée dès la première discussion technique.
L’échelle de profondeur d’une mesure interférométrique dérive avec cette distance. Les deux chiffres publiés ne mesurent pas la même chose, et c’est ce qui rend la contrainte lisible. Un pixel de décalage introduit environ 0,19 µm d’erreur sur l’épaisseur ; et vingt pixels de décalage correspondent à environ 40 µm de variation de distance, ce qui borne la tolérance utilisable. Or l’excentricité mécanique d’une turbine d’enrobage se compte en centaines de microns.
L’écart est donc d’un ordre de grandeur. Il se traite : positionnement rigide de la tête, conception du support, suivi de la distance et correction. Mais à l’étude d’implantation, pas à la mise en service. Un projet qui commande l’instrument avant d’avoir mesuré l’excentricité de sa turbine découvrira le sujet au pire moment.
C’est la meilleure question à poser en réunion, à un fournisseur comme à nous : « quelle tolérance de distance de travail, et comment la tenez-vous sur une turbine réelle ? »
Ce qui est démontré, et sous quelles conditions
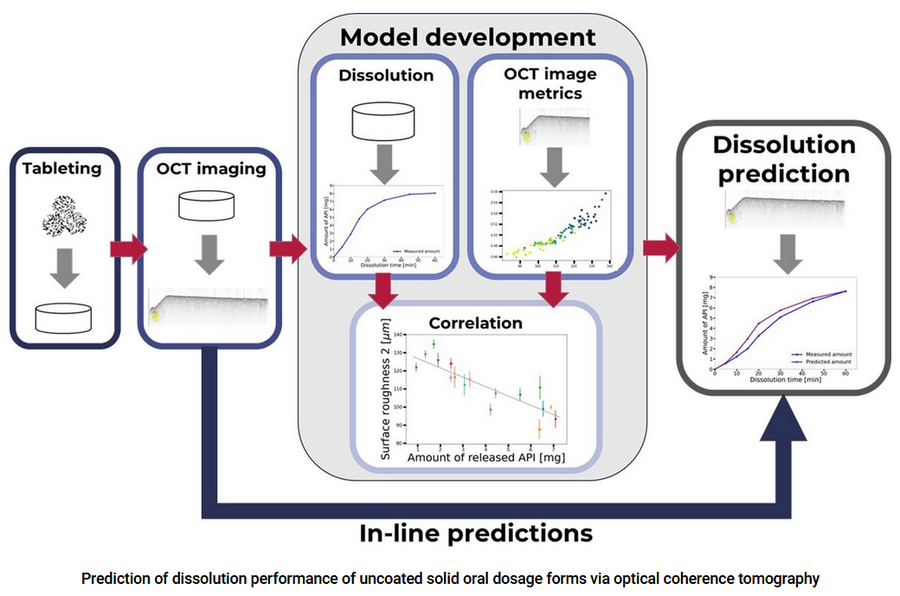
Trois résultats publiés font l’essentiel du dossier. Ils ne se valent pas, et leurs conditions de validité doivent être énoncées. Sans quoi la démonstration est indéfendable devant un évaluateur.
Une trajectoire de mesure qui garantit un profil de dissolution
Une étude l’établit. Un profil de dissolution reste conforme tant que la trajectoire mesurée, épaisseur et rugosité, demeure dans ses limites de contrôle, y compris lorsque le process est volontairement perturbé. Elle est co-signée par trois auteurs de l’autorité américaine du médicament. C’est la meilleure pièce du dossier : elle relie une mesure en ligne à une carte de contrôle et à un attribut qualité.
Elle établit ce lien pour un produit donné, dans un domaine donné. Le transposer à votre formulation demande de refaire la démonstration et de l’inscrire dans votre stratégie de maîtrise. C’est un projet de validation de méthode à part entière, avec un chemin balisé et un objectif ambitieux.
Une prédiction de dissolution sur comprimés nus
Une seconde étude prédit la performance de dissolution à partir de descripteurs de morphologie interne et de rugosité, avec un modèle par apprentissage. Les conditions comptent autant que le résultat :
- Elle porte sur des comprimés nus, sans coating. Ce n’est donc pas une corrélation épaisseur-dissolution.
- Le modèle est spécifique au produit, et l’extrapolation hors du domaine d’apprentissage est risquée.
- C’est une preuve de concept at-line, avec au moins 35 images moyennées par comprimé. En ligne, il y a au mieux une image par comprimé. Les auteurs l’écrivent explicitement.
- Ce qui en résulte est donc un marqueur statistique de lot, pas une libération unitaire.
Le dioxyde de titane et les oxydes de fer diffusent la lumière
C’est la limite physique de la méthode : ces pigments diffusent la lumière au point de rendre l’interface coating-noyau indétectable. Un contournement existe et il est sérieux. Un descripteur de diffusion dit « hauteur de zone », obtenu par classification non supervisée sur près de 24 000 images. Écart-type relatif de 2,6 % et une sensibilité dès 20 minutes de process.
Mais il a été établi sur une seule formulation, à un taux de dioxyde de titane d’environ 32 %. Sans seuil de pigment publié, et sans coefficient de détermination. Et surtout : la mesure y devient indirecte et à référencer. Elle perd exactement ce qui fait sa valeur ailleurs. Le fait d’être directe. Sur un coating très pigmenté, il faut donc instruire la faisabilité avant de bâtir un projet, et ne rien promettre par avance.
Les cadences annoncées comptent des choses différentes
C’est le point le plus instable de tout le dossier. Les documents disponibles donnent des chiffres très différents parce qu’ils comptent des choses différentes. Cadence d’acquisition d’images, cadence de mesures exploitables, nombre de comprimés effectivement caractérisés par heure. Le seul chiffre que nous employons est le dernier. Il vient de l’étude la plus complète publiée : de l’ordre de 500 comprimés par heure réellement mesurés, dans la configuration de cette étude. Toute autre cadence citée hors de son contexte de mesure n’a aucune valeur décisionnelle. Et la question utile reste : combien de comprimés par heure, dans ma turbine, avec quelle exploitation derrière ?
Ce qu’il faut prévoir de votre côté
- La composition du coating et son taux de pigment. Premier critère d’applicabilité, avant toute autre considération.
- L’indice de réfraction du coating, ou de quoi l’établir. C’est lui qui convertit le chemin optique en épaisseur physique.
- La géométrie de la turbine : diamètre, vitesse, accès optique, et une mesure d’excentricité prise avant le projet. Elle vaut plusieurs réunions.
- Des comprimés de référence dont l’épaisseur a été établie par coupe et microscopie. Ils ne servent pas à calibrer, mais à vérifier. La distinction change l’effort à fournir.
- Des lots volontairement perturbés, si la matière et la réglementation le permettent. C’est ce qui établit que la mesure voit une dérive, et pas seulement une trajectoire nominale.
- Une décision sur ce que la mesure doit piloter : arrêt de cycle, surveillance de trajectoire ou élément de dossier. Les trois n’appellent pas le même effort d’intégration.
Où une autre voie sert mieux
La composition relève d’une mesure spectroscopique
Une épaisseur n’est pas une teneur. Si la question porte sur ce qu’il y a dans le coating, il faut une mesure spectroscopique. Par exemple le NIR, avec le modèle calibré sur échantillons qui va avec.
À travers un emballage : NIR et RAMAN sur le transparent, TERAHERTZ sur l’opaque
Beaucoup de conditionnements laissent passer la lumière : sachet polyéthylène, film translucide, flacon de verre. Le NIR et le RAMAN y travaillent très bien, le RAMAN traversant le verre sans difficulté. Sur un emballage opaque, pigmenté ou métallisé, c’est le TERAHERTZ qui prend le relais, et son argument face aux rayons X est l’exploitabilité, non la performance de détection.
Elle voit ce qu’elle éclaire : c’est le nombre qui fait la statistique
Chaque image porte sur une petite zone d’un comprimé. La valeur statistique vient du nombre de comprimés vus, pas de la finesse d’une image. C’est une question d’échantillonnage, et elle se raisonne comme telle.
Questions fréquentes
Jusqu’à quelle profondeur la mesure descend-elle ?
Sur un comprimé, l’exploitation documentée porte sur les 100 à 200 premiers microns sous la surface, ce qui couvre largement un coating. Au-delà, la lumière est trop diffusée pour que le signal reste interprétable. La profondeur utile dépend donc de la matière : un coating clair laisse voir plus loin qu’un coating chargé en pigment.
Faut-il un modèle, oui ou non ?
Pour l’épaisseur d’un coating non pigmenté : non, la grandeur sort de la géométrie de la mesure. Pour les descripteurs de morphologie interne, ou pour la voie de contournement sur coating pigmenté, oui. Il faut alors un modèle et des références, à construire et à maintenir. C’est la nuance la plus importante de cette page.
Le mouvement des comprimés ne floute-t-il pas l’image ?
Le temps d’acquisition est très court devant la vitesse d’un comprimé en tambour, ce qui règle le flou. La vraie difficulté est le mouvement en distance, non le mouvement dans le plan. Un comprimé qui passe plus près ou plus loin que la fenêtre de travail décale l’échelle de profondeur. Retour au facteur d’ingénierie décrit plus haut.
Comment vérifie-t-on que la mesure est juste ?
Par comparaison à une méthode indépendante : coupe et observation microscopique sur des comprimés dédiés. C’est une vérification, pas une calibration. On ne construit pas de modèle sur ces valeurs, on contrôle un écart. Il faut ensuite un contrôle périodique sur étalon et un suivi de la distance de travail. Une dérive, ici, est mécanique ou optique avant d’être numérique.
Peut-on s’en servir pour libérer un lot ?
Pas en l’état. Ce que la littérature soutient aujourd’hui, c’est une surveillance de trajectoire reliée à une carte de contrôle, et un marqueur statistique de lot. Une libération unitaire supposerait de caractériser chaque comprimé, ce que les cadences réelles n’offrent pas.
Sait-on vite si ça marche sur notre produit ?
Savoir si l’interface coating-noyau est détectable sur votre formulation est rapide, et c’est la question qui tranche. Établir un critère robuste demande ensuite des lots représentatifs. Une preuve de concept conclue sur un seul lot ne dit rien de la routine. Une conclusion documentée reste un livrable utile.
Le matériel que nous mettons en œuvre
Phyllon, tomographie OCT. Configurations de laboratoire et têtes de mesure intégrables en ligne, pour le contrôle de revêtement en production.
Envoyez-nous la composition de votre coating et les caractéristiques de votre turbine. C’est par là qu’on commence.
Quarante-cinq minutes suffisent : si l’interface coating-noyau est détectable sur votre produit, ce que l’implantation exigerait sur votre équipement, et quelle cadence utile vous pouvez en attendre. Si le coating est trop pigmenté ou la turbine trop excentrée, nous vous le dirons — et vers quelle voie regarder.