
Une opération conduite à durée fixe embarque une marge de sécurité. On la paie sur chaque lot, y compris ceux qui n’en avaient pas besoin.
- Un séchage réglé sur quatre heures, parce que le pire lot en demandait trois heures quarante. Sur les autres, la chaleur part dans la pièce.
- Un mélange arrêté à vingt minutes, parce que c’est la consigne. Était-il homogène à douze ?
- Une réaction suivie par prélèvement toutes les demi-heures. La décision d’arrêt arrive avec une demi-heure de retard, au mieux.
Détecter l’endpoint, c’est arrêter au bon moment.
Ce que cela change, en pratique
Le gain d’un endpoint mesuré ne se calcule pas sur le coût de l’analyse. Il se calcule sur la dispersion des durées.
Une opération réglée sur son pire cas embarque une marge égale à l’écart entre le lot le plus lent et le lot médian. Mesurer l’endpoint supprime cette marge sur les lots qui n’en ont pas besoin, c’est-à-dire sur la moitié d’entre eux au moins. Le temps de cycle raccourcit, et la consommation d’utilités suit : vapeur, air comprimé, énergie.
Le calcul se fait à partir de vos propres données, avant tout investissement : durées réelles, coût horaire de l’équipement, nombre de lots par an. C’est le premier livrable d’une phase de cadrage, et il conclut parfois que l’investissement ne se justifie pas : c’est aussi un résultat.
Ce qui se mesure vraiment
On ne mesure jamais la fin. On mesure une grandeur physique qui cesse d’évoluer. Toute la question est de choisir laquelle. Il y a trois familles de critères, et elles ne coûtent pas la même chose.
Une teneur qui atteint une cible
Humidité résiduelle, teneur en constituant. Le critère le plus parlant, et le plus exigeant : il faut une valeur absolue, donc un modèle calibré, donc des échantillons de référence qui couvrent la variabilité réelle.
Une dispersion qui converge
L’écart entre points de mesure diminue jusqu’à se stabiliser. C’est le critère naturel de l’homogénéité de mélange et de l’uniformité de revêtement. Il porte sur une variabilité, pas sur une valeur.
Un signal qui se stabilise
La grandeur suivie n’évolue plus au-delà du bruit de mesure. Fin de réaction, fin de dissolution, mise à l’équilibre.
La deuxième et la troisième famille ne demandent pas de modèle chimiométrique calibré. Cela change l’économie du projet. Plus de plan d’expérience. Plus de campagne d’échantillons de référence. Plus de modèle à maintenir dans le temps. On ne cherche plus une valeur, on regarde si le signal bouge encore.
Les méthodes classiques de cette famille sont l’écart-type sur bloc glissant et le test de comparaison de variances entre blocs successifs. Elles se configurent à la qualification de l’instrument, pas sur un jeu de calibration ; leur seuil se détermine sur le produit. Quel effort de calibration votre mesure impose-t-elle ?
Quelle technologie pour quel cas
Dans ce tableau, deux colonnes décident : l’effort de calibration, et la limite connue. Les autres se négocient.
| Technologie | Ce qu’elle suit | Matrices adaptées | Effort de calibration | Installation | Limite connue |
|---|---|---|---|---|---|
| Spectroscopie NIR | Teneur en eau, homogénéité, teneur en constituant | Poudres, granulés, comprimés, solides divisés | Complet pour une teneur. Aucun si le critère est une stabilisation | Sonde au contact ou hublot | Ne sonde que quelques milligrammes par mesure. La profondeur de pénétration n’est pas une constante |
| NIR-HPTLS | Composition en milieu liquide | Milieux de bioproduction, exclusivement | Aucun, spectres de composants purs | Trajet optique fixe | Exige que la composition soit connue et déclarée. Ne découvre rien |
| Spectroscopie RAMAN | Avancement de réaction, polymorphisme | Liquides, suspensions, solides | Complet, ou légère par suivi d’une bande caractéristique | Sonde immergée ou sans contact | Fluorescence de la matrice. Échauffement local possible |
| Spectroscopie MIR | Sursaturation, composition en phase liquide | Liquides, y compris chargés | Aucun, spectres de composants purs | Cellule ou ATR | Trajet optique court. L’eau absorbe fortement |
| Tomographie électrique ECT / ERT | Distribution des phases, fin d’homogénéisation | Cuves, conduites, volumes opaques | Aucun | Électrodes en paroi ou en ceinture | Rend une répartition sans modèle. Une teneur suppose un capteur logiciel à calibrer |
| Tomographie optique cohérente OCT | Épaisseur de couche et sa dispersion | Coatings, revêtements | Aucun | Sans contact, en tambour ou en ligne | Distance sonde-échantillon à maîtriser à quelques dizaines de microns |
Où la mesure se place dans le process
| Mode | Ce que c’est | Pour un endpoint |
|---|---|---|
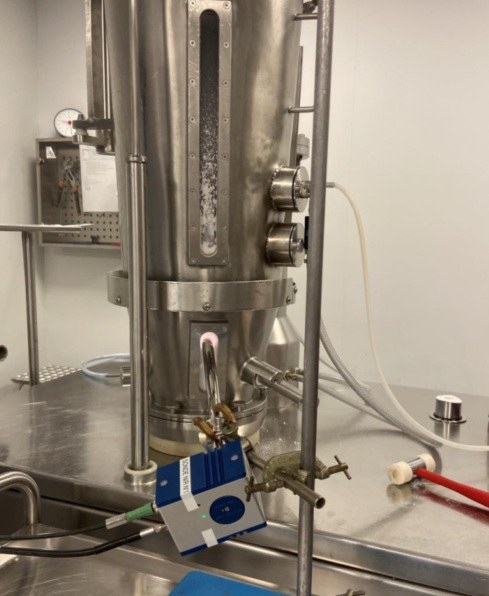
| In-line | Le capteur mesure dans le flux : rien n’est prélevé. Au contact, derrière un hublot, ou sans contact au-dessus du produit | La position de référence. Latence nulle, décision immédiate |
| On-line | Une fraction de matière est dérivée vers une cellule de mesure, puis le plus souvent renvoyée au procédé | Convient si le temps de transit reste court devant la dynamique du process |
| At-line | Prélèvement retiré du procédé et mesuré à côté de la ligne | Utile en développement, insuffisant pour piloter un arrêt |
| Hors-ligne | Envoi au laboratoire | Sert de référence pour construire le critère, jamais à le déclencher |
Une mesure at-line qui rend son résultat en dix minutes ne pilote pas un séchage de quarante minutes. La première question porte sur la cadence de décision, pas sur la technologie. La technologie découle de la réponse.
Ce qu’il faut prévoir de votre côté
Cinq éléments conditionnent la réussite.
- L’historique des durées réelles de l’opération, lot par lot, sur plusieurs mois : chiffrage du ROI en amont de toute installation.
- Des mesures de référence à plusieurs instants de l’opération, pas seulement à la fin : un critère d’endpoint se construit sur une trajectoire.
- Un accès mécanique au bon endroit, piquage, hublot ou passage de sonde : souvent le vrai facteur limitant, à traiter avec les travaux neufs.
- Du temps de ligne sur des lots représentatifs, lots difficiles compris : ce sont eux qui justifient le projet.
- Un interlocuteur process qui connaît les dérives et les non-dits : les conducteurs savent quand un lot sent mauvais.
Conditions de réussite
Aucune technologie ne convient à tout. Voici ce qu’il faut avoir vérifié avant d’engager quoi que ce soit.
Un signal stabilisé et un produit conforme sont deux affirmations
La limite la plus souvent oubliée. Un mélange peut atteindre un plateau d’homogénéité à une teneur fausse, parce qu’une charge a été oubliée ou parce qu’une matière première a dérivé. La stabilisation dit que le process n’évolue plus. Elle ne dit pas qu’il a abouti là où il fallait. Un critère d’endpoint ne remplace pas un contrôle de conformité, il le complète.
L’endpoint est détecté là où le capteur regarde
Une mesure spectroscopique n’analyse que quelques milligrammes de matière à la fois. Si le capteur voit une portion non représentative du flux, un fond de cuve par exemple, il détectera fidèlement l’endpoint de cette portion-là. Aucune performance instrumentale ne corrige un défaut de position.
La cadence borne l’échelle de temps pilotable
Un temps d’acquisition de trois secondes ne permet pas de suivre un événement qui en dure une. Apparier le temps de mesure et la taille du volume sondé à la vitesse du process est ce qui rend l’événement visible. Moyenner dix spectres du même point réduit le bruit de l’instrument, jamais l’incertitude sur le lot : pour gagner en représentativité, il faut mesurer plusieurs portions.
Trois cas où une autre voie sert mieux
- Un produit trop hétérogène à l’échelle du volume sondé.
- Une matrice fluorescente en RAMAN.
- Un milieu très aqueux en MIR.
Le dire pendant l’étude de faisabilité est ce qui garde le déploiement sur des bases solides. Ce qui fait qu’une mesure tient en routine.
Au-delà de l’endpoint : la signature de process
L’analyse classique donne des instantanés, la mesure en process donne le film. L’endpoint est le moment où cette distinction devient concrète, et celui où elle ne va pas encore assez loin.
Le laboratoire prend une photo à la fin
Un prélèvement, une analyse, un verdict de conformité. Si le résultat est mauvais, le lot est déjà fabriqué. On constate, on ne corrige plus. Et rien ne dit pourquoi.
L’endpoint prend la photo au bon moment
La durée s’adapte à la matière au lieu d’être fixée par le pire lot. C’est un vrai gain. Mais c’est encore une photo, et on ne décide qu’une fois.
La signature de process, c’est le film
La façon dont l’humidité descend, dont la teneur converge, dont le signal se stabilise. Cette courbe est reproductible d’un batch à l’autre quand le process est maîtrisé. Elle devient l’objet du contrôle.
La conséquence est économique avant d’être analytique. Un écart se voit pendant l’opération, souvent bien avant la fin. Et sa forme dit souvent de quoi il s’agit. Un batch qui décroche à mi-parcours peut parfois être rattrapé. Le même écart constaté à la fin ne laisse que l’écartement du lot.
C’est aussi ce qui sépare une démarche Quality by Design d’un contrôle qualité final. Le laboratoire vérifie un résultat. La signature surveille un comportement.
Et c’est ce qui rend la fabrication en continu pilotable
Sur une ligne continue, l’endpoint n’existe plus. Il n’y a pas de fin d’opération à détecter : le lot s’y définit par une durée de marche ou une quantité (ICH Q13). La matière entre et sort sans interruption. Ce qui reste à surveiller, c’est l’état du process lui-même, c’est-à-dire sa signature. Sans elle, il n’y a rien à contrôler. Avec elle, le continu devient conduisible.
Détecter un endpoint est une première marche, reconnaître une signature la seconde. Comparer des trajectoires entre elles ne suppose pas de rendre une valeur absolue : l’effort de calibration est plus faible qu’on ne le croit.
De l’OOS à l’OOT : voir la dérive avant la non-conformité
Un résultat conforme n’est pas toujours un résultat rassurant.
- Ce lot est dans la spécification. Mais les cinq précédents baissaient déjà. Qui l’a vu ?
- Ce dosage passe, mais il est plus bas que ce que le procédé donne d’habitude. Faut-il s’en inquiéter ?
- Combien d’investigations, cette année, auraient pu commencer trois lots plus tôt ?
Trois notions répondent à ces questions.
OOS, hors spécification
Le résultat sort des limites d’acceptation. Il déclenche une investigation formelle et une décision sur le lot. C’est le laboratoire qui tranche la conformité.
OOT, hors tendance
Le résultat reste conforme, mais la série dérive par rapport à l’historique. La non-conformité n’est pas encore là : elle approche.
OOE, hors attendu
Le résultat est conforme, mais il s’écarte de ce que la connaissance du procédé laissait prévoir. Le guide OOS de la FDA le rappelle : un dosage bas, même dans la spécification, doit interroger.
Une mesure en process déplace la détection vers l’amont. Chaque lot suit une trajectoire, que l’on compare à sa signature de référence. La dérive se lit sur la courbe pendant l’opération, quand il est encore temps d’agir. Comparer des trajectoires ne suppose pas toujours un modèle calibré.
Le vocabulaire vient de la pharma, mais la question est universelle. En chimie, en cosmétique ou en agroalimentaire, une non-conformité évitée coûte toujours moins qu’une non-conformité investiguée.
Questions fréquentes
Un résultat hors limite donné par une mesure en process est-il un OOS ?
Pas automatiquement. Le guide OOS de la FDA porte sur les essais de laboratoire. Il précise qu’il ne traite pas les approches PAT, dont l’usage de routine en fabrication appelle d’autres considérations. Il écarte aussi les contrôles en cours de fabrication qui servent uniquement à ajuster l’équipement en temps réel pour prévenir une dérive.
Cela ne dispense pas d’investiguer. Un écart inexpliqué reste un écart. Mais la réponse ne s’improvise pas le jour de l’alarme : elle s’écrit à l’avance dans la stratégie de maîtrise. On y fixe ce que déclenche une valeur hors limite, ce que déclenche un échantillon hors domaine du modèle, et le comportement de repli quand la mesure est indisponible.
C’est l’un des premiers sujets d’un cadrage.
Faut-il un modèle chimiométrique pour détecter un endpoint ?
Pas toujours. Si le critère est une teneur, du type « sécher jusqu’à 2 % d’humidité », alors oui. Il faut une valeur absolue, donc un modèle calibré.
En revanche, si le critère est une stabilisation ou une convergence, du type « mélanger jusqu’à ce que la dispersion ne diminue plus », alors non. On suit l’évolution d’un signal, pas sa valeur absolue. Cette seconde voie évite la campagne d’échantillons de référence et le maintien d’un modèle dans le temps. Elle ne répond simplement pas à la même question.
Combien de temps de cycle peut-on espérer gagner ?
Cela dépend de la marge de sécurité actuelle, donc de la dispersion des durées réelles. Une opération dont tous les lots se comportent de la même façon n’a rien à gagner. Une opération dont les durées varient de 30 % entre le lot le plus rapide et le plus lent en a beaucoup. Le calcul se fait sur vos historiques, avant tout investissement.
Peut-on libérer un lot sur un critère d’endpoint ?
Non. Un critère d’endpoint pilote une opération, il ne remplace pas un contrôle de conformité.
En revanche il s’intègre à une stratégie de maîtrise documentée, jusqu’à contribuer à une libération en temps réel. C’est alors un projet de validation analytique complet, pas une conséquence automatique de l’installation d’un capteur.
Que se passe-t-il si la matière première change ?
C’est le vrai test. Un critère de stabilisation résiste plutôt bien à un changement de fournisseur, parce qu’il ne dépend pas d’une calibration absolue.
En revanche un modèle de teneur peut sortir de son domaine de validité et donner une valeur fausse sans le signaler. D’où la nécessité d’une surveillance des résidus et d’un dispositif de détection d’échantillon hors domaine.
La mesure résiste-t-elle à un environnement de production ?
Au-delà de la précision en laboratoire, demandez l’indice de protection, la gamme de température, le comportement aux vibrations, et un protocole de qualification en écoulement. La qualification à l’arrêt décrit l’instrument ; celle en écoulement décrit la mesure en marche, et elle se construit sur votre ligne.
Peut-on installer sur un équipement existant, sans le modifier ?
Souvent oui, et c’est le premier point à instruire : un piquage libre, un hublot ou un passage de sonde existant changent radicalement le coût du projet. À l’inverse, un percement sur un équipement qualifié entraîne une requalification. Elle se chiffre au cadrage, pas en cours de route.
Combien de temps entre la première mesure et un critère utilisable ?
D’abord savoir si le signal existe : la réponse vient vite, et elle est franche. Ensuite construire un critère robuste sur des lots représentatifs. Il faut avoir vu la variabilité réelle, ce qui impose parfois d’attendre un lot difficile : c’est le calendrier de production qui fixe le rythme. Une faisabilité conclue sur un seul lot ne prouve rien sur la routine.
Et si la réponse oriente ailleurs ?
Alors il vaut mieux le savoir lors d’un essai de faisabilité qu’après une installation. Une conclusion documentée est un livrable : comment le signal se comporte, et quelle serait l’alternative.
Décrivez-nous l’opération. Nous vous dirons si un endpoint est mesurable, et lequel.
Quarante-cinq minutes suffisent pour savoir si une technologie non destructive répond à la question, laquelle mérite un essai, et ce que le gain représenterait sur vos durées réelles.