
« Mon mélange est-il homogène partout, ou seulement là où je prélève ? Ma suspension sédimente-t-elle, et à partir de quel niveau de la cuve ? Quand le produit A a-t-il cédé la place au produit B ? » Trois questions qui portent sur l’intérieur d’un volume qu’on ne voit pas.
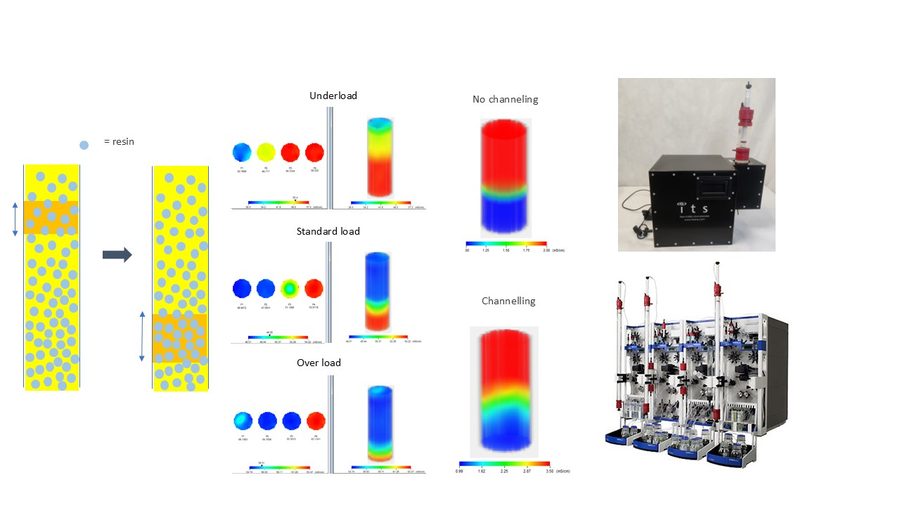
Un mélange liquide-liquide arrêté à quarante minutes parce que c’est la consigne écrite il y a douze ans. Sur un équipement qui n’est plus tout à fait le même. Une suspension dont on sait qu’elle sédimente, sans savoir à quelle vitesse ni à partir de quel niveau de la cuve.
En conduite, c’est la même chose sous une autre forme. Lors d’un changement de fabrication, le front entre l’ancien produit et le nouveau est traité par une purge de durée forfaitaire. Trop courte, on contamine le lot suivant. Trop longue (cas fréquent) on envoie du produit conforme à l’égout, à chaque changement, toute l’année.
Le point commun est une absence totale d’observation à l’intérieur du volume, pas un manque de précision de mesure. Aucun capteur ponctuel, si performant soit-il, ne dit ce qui se passe ailleurs que là où il est.
En bref
La tomographie électrique (ECT/ERT) montre où se trouve chaque phase dans la section d’une cuve ou d’une conduite, même opaque ou métallique, sans calibration pour l’image. Il lui faut un contraste électrique entre les phases. Une spectroscopie ponctuelle dit quoi, en un point : les deux se combinent.
Ce qui se mesure vraiment
La tomographie électrique ne mesure pas une teneur directement. Elle peut y conduire, mais par une corrélation à établir, et c’est un autre sujet. Sur une section droite du volume, elle mesure la répartition d’une propriété électrique du milieu : permittivité pour la variante capacitive, conductivité pour la variante résistive. Puis elle en reconstruit une image. On obtient une carte, pas un nombre. Trois conséquences, et elles décident du projet.
Une image de section, pas un point
Des électrodes disposées en ceinture autour de la conduite ou affleurantes dans la paroi de la cuve interrogent le volume de proche en proche. En configuration à seize électrodes, un jeu complet représente 104 mesures de tension indépendantes — c’est n(n−3)/2, le compte propre à la stratégie adjacente en tomographie résistive. Les systèmes que nous mettons en œuvre, ceux d’Industrial Tomography Systems, produisent une trentaine de trames par plan et par seconde. C’est cette redondance qui permet de reconstruire une répartition là où un capteur unique ne donnerait qu’une valeur locale.
Un contraste, pas une composition
La mesure existe si, et seulement si, les phases en présence se distinguent électriquement. Deux liquides de même conductivité sont invisibles l’un à l’autre. C’est le contraste, et non la composition, qui décide de la faisabilité.
Une échelle spatiale bornée
La résolution spatiale est d’environ 5 % du diamètre du capteur. Sur une conduite de 200 mm, le détail perceptible se situe autour du centimètre. Suffisant pour voir un front, une stratification ou une zone morte. Jamais à l’échelle de la particule. Et elle n’est pas la même partout dans la section : elle est meilleure près des électrodes, moins bonne au centre.
Cette famille de mesure ne demande aucun modèle chimiométrique, ni à construire ni à maintenir. C’est un fait rare, et il change l’économie complète d’un projet. Pas de plan d’expérience, pas de campagne d’échantillons de référence, pas de modèle qui vieillit quand la matière première change de fournisseur. La grandeur sort directement de la physique de la mesure et de l’algorithme de reconstruction.
Cela ne veut pas dire qu’il n’y a rien à régler. Le choix de l’algorithme de reconstruction, lui, se travaille. Rapide pour le temps réel et les gradients progressifs, itératif pour les interfaces franches, paramétrique quand un modèle de process existe déjà. Choisir le mauvais, c’est lisser précisément ce qu’on cherchait à voir.
Sur la distinction entre une mesure qui exige un modèle et une mesure qui n’en exige pas : quel effort de calibration votre mesure impose, et ce qu’elle coûte.
Quelle technologie pour quel cas
Une mesure de répartition et une mesure ponctuelle ne répondent pas à la même question. La première dit où se trouve chaque phase dans la section. La seconde dit quoi, en un point donné. Les opposer n’a pas de sens. Les combiner en a beaucoup.
| Technologie | Ce qu’elle suit | Matrices adaptées | Effort de calibration | Installation | Limite connue |
|---|---|---|---|---|---|
| Tomographie électrique ECT / ERT | Répartition des phases dans une section, front de produit, fin d’homogénéisation | Cuves agitées, conduites, volumes opaques, contenants métalliques | Aucun pour l’image. Quelques points d’étalonnage si une teneur est visée | Électrodes en ceinture ou affleurantes en paroi, de 5 mm à 2 m de diamètre. Certification ATEX disponible | Exige un contraste électrique entre les phases. Une teneur n’est atteignable que si elle pilote la conductivité, et avec compensation de température |
| Spectroscopie MIR | Composition chimique en un point du circuit | Liquides, y compris visqueux et chargés | Aucun si la composition est déclarée. Complet sinon | Cellule à trajet optique court, sur boucle de recirculation | Mesure un point du flux. Ne dit rien de la répartition dans le volume |
| Spectroscopie NIR | Teneur en constituant, humidité, identité | Poudres, granulés, liquides, suspensions | Complet le plus souvent | Sonde immergée, hublot ou mesure sans contact | Ne sonde que quelques milligrammes à la fois. Aveugle au reste de la cuve |
La colonne « Effort de calibration » est celle qu’un fabricant remplit depuis la technologie qu’il fabrique. La colonne « Limite connue » est celle qu’il faut demander.
Où la mesure se place, et pourquoi c’est la vraie question
Un capteur tomographique observe un plan. Le choix de ce plan est une décision de process, pas d’instrumentation, et c’est elle qui fait la valeur du résultat.
Sur une cuve, un plan bas voit la sédimentation, un plan haut voit l’incorporation et l’entraînement d’air, un plan au niveau du mobile voit le cisaillement. Aucun des trois ne remplace les deux autres. Deux plans donnent en plus une information de vitesse, par corrélation entre images successives. C’est ainsi que se suit un front.
Sur une conduite, la question est différente. Il faut placer la ceinture d’électrodes là où l’écoulement est établi, loin d’un coude, d’une vanne ou d’une pompe. Un régime perturbé produit une image parfaitement fidèle d’une perturbation locale sans intérêt.
Quant à la cadence, elle dépend de la configuration. Certains systèmes atteignent une trentaine d’images par plan et par seconde. L’acquisition d’un jeu complet de mesures sur deux plans de seize électrodes se fait en moins d’une milliseconde sur les électroniques rapides. Ces valeurs n’ont de sens que rapportées à cette configuration. La bonne démarche est inverse : déterminer d’abord à quelle vitesse votre phénomène évolue, puis vérifier qu’elle est atteignable.
Ce qu’il faut prévoir de votre côté
Les projets de tomographie ne butent presque jamais sur l’électronique. Ils butent sur la mécanique et sur la définition du besoin.
- Les conditions de service, écrites. Températures et pressions admissibles se définissent pour chaque installation. Elles relèvent d’une spécification d’exigences utilisateur, avec le matériau du capteur, les produits chimiques au contact et les plages de chaque facteur variable. Rédiger cette spécification avant de consulter est la meilleure pratique du domaine.
- Le contraste électrique attendu entre vos phases. Une mesure de conductivité ou de permittivité sur des échantillons des deux produits répond au laboratoire à la question de faisabilité principale, avant tout engagement.
- L’accès mécanique et son impact sur la qualification. Une ceinture rapportée sur une conduite existante est un projet simple. Des électrodes affleurantes dans un réacteur qualifié en est un autre, avec une requalification à chiffrer dès le cadrage.
- Le classement de zone. Si l’installation est en atmosphère explosible, il faut le dire d’emblée. Une certification ATEX existe sur cette famille de matériel, mais elle conditionne le choix des configurations. Les textes sont la directive 2014/34/UE côté appareils et la directive 1999/92/CE côté travailleurs, avec la série IEC 60079 côté matériels.
- Un historique des durées et des volumes purgés, changement par changement, lot par lot. C’est ce qui chiffrera le gain avant tout investissement. Et parfois ce qui montrera qu’il n’y en a pas.
Conditions de réussite et limites
L’image donne une répartition. La teneur demande une étape de plus
L’image dit qu’une phase occupe telle fraction de telle zone. Elle ne dit pas d’elle-même que le milieu titre 4,2 % en tel constituant. Mais cette étape supplémentaire est légère. Quand la grandeur recherchée pilote la conductivité du milieu, quelques points d’étalonnage et une mesure de température suffisent à construire un capteur logiciel qui rend une teneur. C’est documenté sur le lait — Sharifi et Young, Food and Bioproducts Processing 90(4), 2012 — et nous l’avons mis en œuvre sur des effluents agroalimentaires. Le détail est sur la page technologie.
La limite se déplace donc, elle ne disparaît pas : si deux compositions différentes donnent la même conductivité, aucun étalonnage ne rattrapera l’ambiguïté.
La résolution ne descend pas à l’échelle de la particule
Environ 5 % du diamètre du capteur : sur une cuve d’un mètre, le détail perceptible est de l’ordre de cinq centimètres. On voit un amas, une strate, une zone non mélangée. On ne voit pas un agglomérat isolé de quelques centaines de microns. Le nombre de pixels de l’image reconstruite n’est pas publié. C’est une question à poser, et la réponse doit être rapportée au diamètre réel de votre équipement.
Et ce chiffre unique cache une non-uniformité qu’il faut connaître avant de choisir un plan. La résolution d’une tomographie électrique est meilleure au voisinage des électrodes et moins bonne au centre de la section. Plus contre-intuitif encore : augmenter le nombre d’électrodes améliore la résolution près de la paroi et la dégrade au centre. Or le centre est souvent là où l’on cherche la zone morte. « Environ 5 % » est donc un ordre de grandeur moyen, pas une garantie en tout point — et la question à poser porte sur la résolution à l’endroit qui vous intéresse.
Lucas, Margo, Oussar, Holé, Spatial Resolution in Electrical Capacitance Tomography, 2015, arXiv:1503.01311, en libre accès.
C’est le contraste électrique qui fait l’image
Deux huiles de permittivité voisine, deux solutions aqueuses de conductivité identique : l’image sera uniforme, et elle ne portera pas l’information cherchée. Ce point se tranche au laboratoire, en amont, pour un coût négligeable. C’est le premier essai que nous demandons, et c’est aussi celui qui nous conduit parfois à orienter ailleurs dès ce stade.
Un plan instrumenté reste un plan
La tomographie corrige l’aveuglement d’un capteur ponctuel dans la section observée, pas dans tout le volume. Une cuve haute avec un plan unique au tiers inférieur ne dit rien de la surface. La logique d’échantillonnage représentatif ne disparaît pas : elle change d’échelle.
Ce que cela change, en pratique
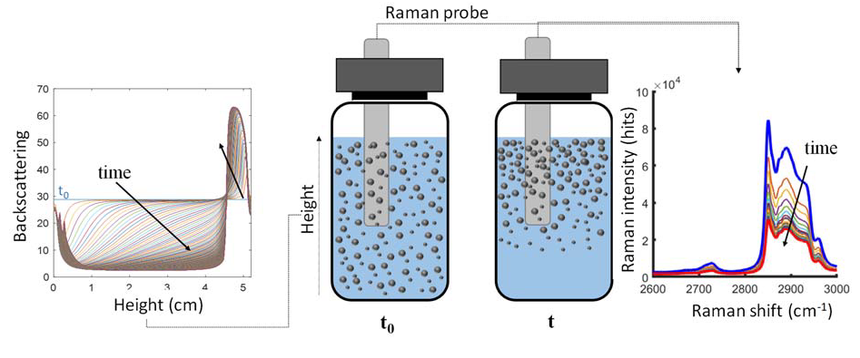
La fin d’homogénéisation est le cas le plus direct. On suit la convergence de l’image vers un champ uniforme, et l’on arrête quand elle ne bouge plus au-delà du bruit. C’est un critère d’endpoint qui ne demande aucune calibration absolue. Le suivi d’un front de produit en conduite permet de déclencher la bascule de vanne sur la matière plutôt que sur une minuterie. Le remplissage se contrôle par la progression du niveau ou du taux de vide dans une section. La détection d’agglomérats, à l’échelle de l’amas et non de la particule, signale une dispersion incomplète. Le suivi d’une purification visualise la progression d’un front dans un lit.
Un point d’honnêteté sur les preuves disponibles. L’essai publié sur le changement de produit en conduite démontre la détectabilité du front. Aucun gain de cycle n’y est quantifié. C’est une preuve de principe solide, pas un chiffre de retour sur investissement transposable. Le gain se chiffre process par process, sur vos volumes purgés et vos durées réelles. C’est le premier livrable d’une preuve de concept, pas une promesse de page web.
Questions fréquentes
Peut-on mesurer à travers une paroi métallique ?
Le métal est opaque aux ondes optiques, ce qui exclut les méthodes spectroscopiques à travers la paroi. La tomographie électrique fonctionne autrement. Les électrodes sont en contact avec le milieu ou intégrées à la paroi, et l’information circule par le champ électrique dans le produit. Un contenant métallique n’est donc pas un obstacle de principe. Mais son intégration mécanique est un vrai sujet de conception.
Faut-il construire un modèle chimiométrique ?
Non. C’est l’une des rares familles de mesure de process où la grandeur sort de la physique et de la reconstruction. Sans campagne d’échantillons de référence ni modèle à revalider. L’effort se déplace : vers le choix de l’algorithme, le positionnement des plans et l’intégration mécanique. Ce projet n’est pas gratuit. Son coût est simplement ailleurs.
Peut-on utiliser cette mesure pour libérer un lot ?
Non, et il faut être direct là-dessus. Elle pilote une opération et documente son déroulement. Elle ne donne pas une valeur de composition et ne remplace donc aucun contrôle de conformité. Elle peut en revanche entrer dans une stratégie de maîtrise documentée, comme donnée de suivi du process. Ce qui est déjà beaucoup pour une opération aujourd’hui conduite en aveugle.
Quelles températures et quelles pressions le capteur supporte-t-il ?
Ces valeurs se définissent pour chaque installation, et c’est une bonne pratique. Elles dépendent du matériau du capteur, des produits chimiques au contact et de la configuration retenue. Elles se fixent dans une spécification d’exigences utilisateur, avec une traçabilité exigence par exigence et une approbation formelle des deux côtés. C’est le document par lequel nous commençons ce type de projet.
Combien de temps avant de savoir si cela fonctionne chez nous ?
La question du contraste électrique se tranche au laboratoire, sur un échantillon, avant toute installation ; la démonstration se fait ensuite sur maquette ou sur conduite de dérivation. En revanche, établir un critère d’arrêt robuste demande d’avoir vu la variabilité réelle, plusieurs lots, y compris les lots difficiles. Une faisabilité concluante sur un seul essai ne prouve rien sur la routine.
Décrivez-nous votre cuve ou votre conduite. Nous vous dirons si la répartition est observable.
Quarante-cinq minutes suffisent : si vos phases présentent un contraste électrique exploitable, où il faudrait placer un ou deux plans de mesure, ce que l’intégration mécanique suppose, et ce qu’un essai représenterait. Certains cas appellent une autre voie — contraste insuffisant, résolution trop grossière pour ce que vous cherchez, accès impossible sans requalification : vous repartirez alors avec celle qui convient.